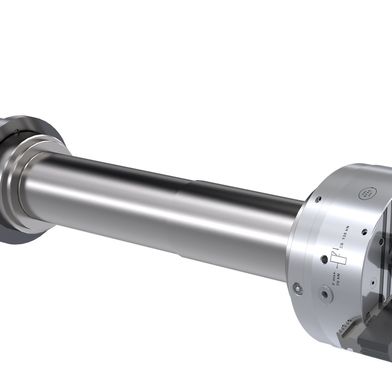
Musikhaus Beck produziert mit dem Hainbuch System individuelle Bauteile und Werkzeuge für Blechblasinstrumente – und reduziert die Fertigungszeit eines Mundrohres von 45 auf 15 Minuten.
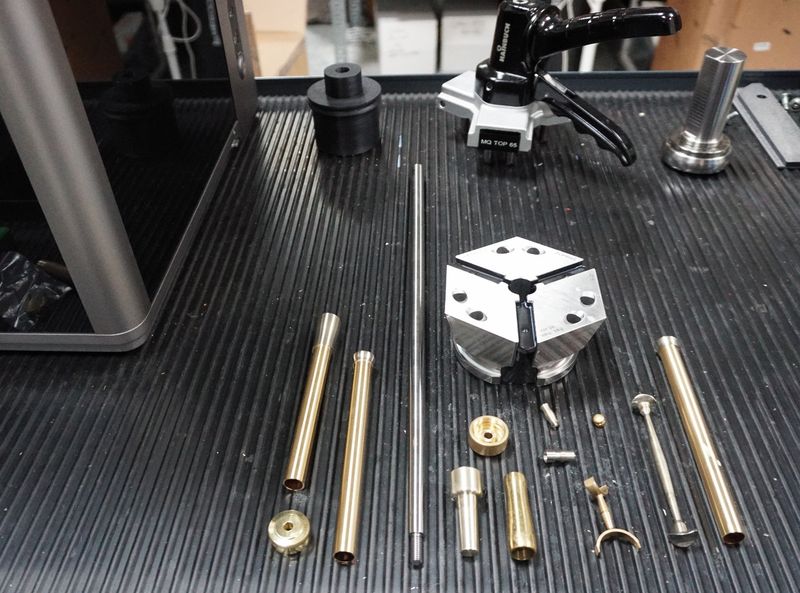
Werkstückbeispiele: vom Schraubdeckel, über Züge bis zu Mundrohren
(Bild: Hainbuch)
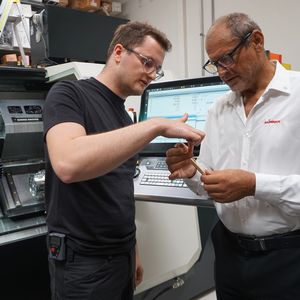
Instrumentenbau ist Handwerk, Erfahrung und viel Gefühl. Im Musikhaus Beck in Dettingen an der Erms gehören dazu inzwischen aber auch moderne CNC-Technik und flexible Spannmittel. Das inhabergeführte Unternehmen entwickelt und fertigt zahlreiche Bauteile für seine Blechblasinstrumente selbst – vom Mundrohr über Schrauben und Deckel bis hin zu den Werkzeugen, die für deren Herstellung benötigt werden. Mit einer DMG CTX 350 und Spanntechnik von Hainbuch ist die Fertigung heute deutlich schneller und flexibler.
Musikhaus Beck wurde 1975 gegründet und verbindet heute Beratung, Verkauf und Instrumentenbau unter einem Dach. In der eigenen Meisterwerkstatt arbeiten Fachberater und Instrumentenmacher, die selbst aktive Musiker sind und daher genau wissen, worauf es bei einem Instrument ankommt.
Das Unternehmen entwickelt und fertigt eigene Blechblasinstrumente und konstruiert zahlreiche Bauteile selbst. „Wir wollen uns weiterentwickeln und auch Dinge ausprobieren, die für einen Betrieb unserer Größe vielleicht nicht selbstverständlich sind“, erklärt Daniel Kößling, Metallblasinstrumentenmachermeister und selbst aktiver Posaunist. „Wenn wir eine Idee für ein Bauteil haben, möchten wir sie selbst umsetzen können und nicht davon abhängig sein, ob es irgendwo ein passendes Standardteil gibt.“
Produziert werden Einzelteile und Kleinserien von bis zu 100 Stück. Verarbeitet werden vor allem Buntmetalle wie Messing und Kupfer, aber auch Titan, Stahl, Edelstahl und vergütete Stähle. Die Bandbreite reicht von Vollmaterial bis zu extrem dünnwandigen Rohren mit Wandstärken von lediglich 0,35 Millimetern.
Neue Maschine – neue Anforderungen an die Spanntechnik
Mit der Anschaffung einer DMG CTX 350 vor rund einem Jahr machte Musikhaus Beck den Schritt von der überwiegend konventionellen Drehbearbeitung zur modernen CNC-Fertigung. DMG brachte Hainbuch als Spannmittellieferanten mit einem Spanntop Spannfutter ins Spiel. Nach einem Besuch auf dem Hainbuch Messestand auf der AMB entschied sich das Team jedoch für das kompakte Toplus mini Spannfutter.
Ausschlaggebend waren die geringe Störkontur, die hohen erreichbaren Drehzahlen von bis 5.500 min⁻¹, die Unempfindlichkeit gegenüber Verschmutzungen und die Flexibilität durch unterschiedliche Spannköpfe und Adaptionen. Auf Haupt- und Gegenspindel kommen Axzug- beziehungsweise Axfix-Ausführungen zum Einsatz. Für größere Spanndurchmesser ergänzt ein Backenmodul das System.
„Bei einem solchen Teilespektrum muss ein Spannmittel sicher und steif halten und gleichzeitig flexibel bleiben“, erklärt Hainbuch-Berater Uwe Fischer. „Die sechseckige Spanngeometrie des Toplus sorgt für eine hohe Steifigkeit und Haltekraft. Gleichzeitig kann der Anwender mit unterschiedlichen Spannköpfen und Adaptionen schnell auf neue Werkstücke reagieren.“
Sicher spannen, ohne Spuren zu hinterlassen
Besonders anspruchsvoll sind die dünnwandigen und verformungsempfindlichen Instrumentenbauteile. Zu viel Spannkraft kann sie verformen, zu wenig gefährdet die Prozesssicherheit. Musikhaus Beck nutzt deshalb unter anderem die Differenzdruckspannung über die Maschine und kann die Spannkraft so auf das jeweilige Werkstück abstimmen.
Für die empfindlichen Oberflächen nutzt Musikhaus Beck Spannköpfe mit glatter Bohrung. Spannabdrücke sollen vermieden werden, denn viele Teile werden nach der Bearbeitung lediglich von Hand poliert und anschließend beispielsweise versilbert oder vergoldet.
„Unsere Teile müssen sicher gespannt sein, dürfen dabei aber weder verformt werden noch Spannabdrücke bekommen“, erklärt Kößling. „Gerade bei sehr dünnen oder weichen Materialien ist das entscheidend. Kurz gesagt: Die Teile kommen jetzt einfach verdammt gut aus der Maschine.“
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Fertigungsdauer reduziert von 45 auf 15 Minuten
Wie groß der Unterschied zur früheren Fertigung ist, zeigt ein Mundrohr besonders deutlich. Auf der konventionellen Maschine benötigte Musikhaus Beck dafür rund 45 Minuten. Heute entsteht das Bauteil auf der CTX 350 in etwa 15 Minuten – eine Reduzierung der Fertigungszeit um zwei Drittel.
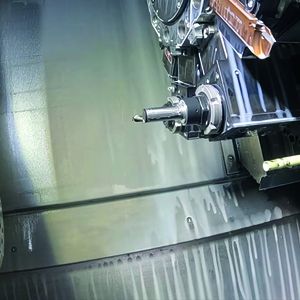
Das rund 17 Zentimeter lange, dünne Werkstück wird dazu in mehreren Schritten auf Haupt- und Gegenspindel bearbeitet. Zunächst wird das Rundmaterial mithilfe einer selbst konstruierten Beladehilfe auf die Gegenspindel geladen und vorgelängt.
„Bei einem langen und gleichzeitig sehr dünnen Werkstück entstehen schnell Schwingungen“, erläutert Fischer. „Hier spielt das Toplus mit seiner hohen Haltekraft und Steifigkeit seine Stärken aus. Das Werkstück wird direkt an der Spannstelle stabilisiert.“
Anschließend wird das Werkstück auf der Hauptspindel mit einer Spitze abgestützt und weiterbearbeitet. Für einzelne Bearbeitungsschritte wird das dünnwandige Rohr zusätzlich mit Flüssigkeit gefüllt, um es weiter zu stabilisieren und Schwingungen zu reduzieren.
Eine weitere Besonderheit: Je nach Ausführung hat das Mundrohr Durchmesser zwischen 10,4 und 12 Millimetern. Damit trotzdem immer derselbe Spannkopf mit 15 Millimetern Spanndurchmesser eingesetzt werden kann, setzt die Maschine automatisch eine Reduzierhülse auf das Werkstück. Außenkontur und Innenkonus werden anschließend fertigbearbeitet – der komplette Prozess läuft damit auf einer Maschine.
„Wir sind heute unglaublich flexibel“, sagt Kößling. „Wir können sehr unterschiedliche Teile fertigen und neue Ideen schnell ausprobieren. Genau das ist für uns entscheidend.“
In zwei Minuten vom Instrumententeil zum Werkzeug
Die CTX 350 fertigt nicht nur Instrumentenbauteile. Musikhaus Beck stellt auch viele benötigte Werkzeuge selbst her, etwa Formen für die Herstellung von Schallstücken.
Da diese Werkzeuge größere Durchmesser haben, ergänzt ein Backenmodul aus dem Hainbuch System das Toplus mini. Es wird anstelle des Spannkopfes direkt in das vorhandene Spannfutter eingesetzt. Der Wechsel auf den größeren Spannbereich dauert etwa zwei Minuten, ein Ausrichten ist nicht erforderlich.
„Genau hier zeigt sich der Systemgedanke“, erklärt Fischer. „Das Grundspannmittel bleibt auf der Maschine. Statt das komplette Futter umzurüsten und neu auszurichten, wird nur die passende Adaption eingesetzt.“
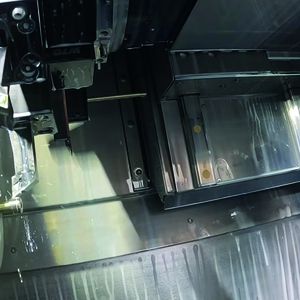
Auch lange konische Dorne für die Rohrherstellung fertigt Musikhaus Beck selbst. Dabei wird die CTX 350 beinahe wie ein Langdrehautomat genutzt: Das Material läuft durch den Spannkopf und wird dort abgestützt. Die Gegenspindel zieht es in Z-Richtung aus dem Spannmittel heraus, während der Revolver in X-Richtung verfährt und die konische Kontur erzeugt.
Damit entstehen auf derselben Maschine nicht nur die Instrumentenbauteile, sondern auch die Werkzeuge zu deren Herstellung.
Handwerkskunst und moderne Fertigung unter einem Dach
Für Musikhaus Beck bedeutet die neue Fertigungslösung deshalb weit mehr als kürzere Maschinenzeiten. Einzelteile, Prototypen und Kleinserien lassen sich kurzfristig herstellen, neue Ideen direkt ausprobieren und weiterentwickeln.
Bei der Wahl seiner Partner setzt das Unternehmen zudem bewusst auf Anbieter aus der Region. Kurze Wege und eine direkte Betreuung waren auch bei der Entscheidung für Hainbuch wichtige Aspekte.
So treffen bei Musikhaus Beck traditionelle Handwerkskunst, die Erfahrung aktiver Musiker und moderne Fertigungstechnologie aufeinander. Und manchmal lässt sich Fortschritt ganz einfach messen: Ein Mundrohr, das früher 45 Minuten benötigte, ist heute nach rund 15 Minuten fertig.