Bipolarplatten für Brennstoffzellen müssen präzise zugeschnitten und wärmearm verschweißt werden. Im ZIM-Projekt LasProBi hat LMB Automation mit Partnern ein Maschinenkonzept entwickelt, das beide Arbeitsschritte in einem Anlagenaufbau kombiniert. Wechselbare Spanntechnik, Kamerakorrektur und eine koordinierte Bewegungssteuerung sollen die Fertigung kleiner Losgrößen und Vorserien flexibler machen.
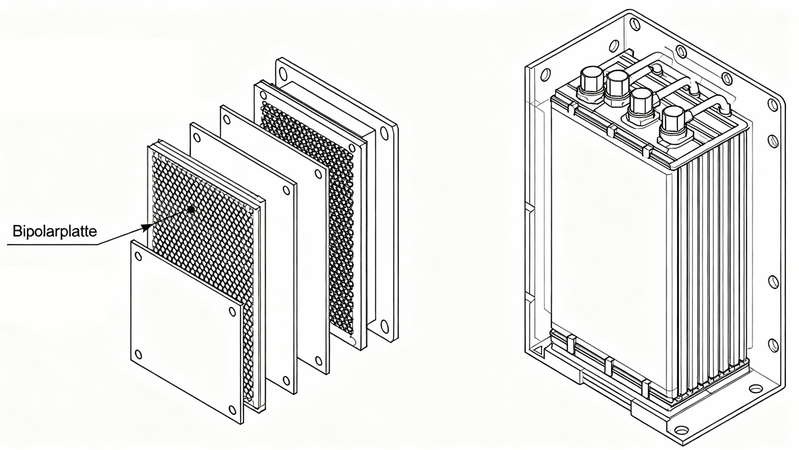
Prinzipieller Aufbau einer Brennstoffzelle mit Bipolarplatten.
(Bild: Projektunterlagen LasProBi)
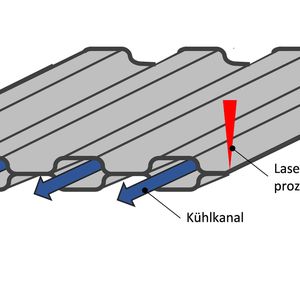
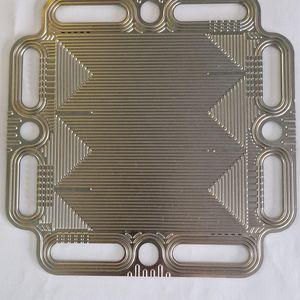
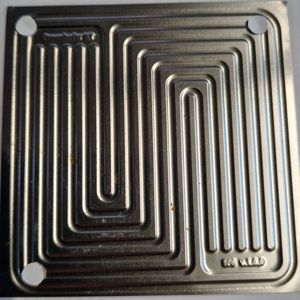
Bipolarplatten gehören zu den zentralen Bauteilen einer Brennstoffzelle. Ihre geprägten Strukturen bilden Kanäle, durch die Wasserstoff, Sauerstoff beziehungsweise Luft und Kühlmedium geführt werden. Eine Platte entsteht, indem zwei gegensinnig geprägte Grundplatinen aufeinandergelegt und entlang ihrer Konturen miteinander verschweißt werden. Da Kanalführung, Ausschnitte und Außenkontur je nach Brennstoffzellendesign variieren, müssen Hersteller unterschiedliche Geometrien bearbeiten können.Für die Fertigung kommen sehr dünne Edelstahlbleche mit typischen Dicken von 0,05 bis 0,1 Millimetern zum Einsatz. Nach dem Prägen werden die Platinen zugeschnitten und mit Öffnungen oder Segmenten versehen. Anschließend müssen sie lagegenau gefügt werden. Der geringe Materialquerschnitt macht beide Schritte anspruchsvoll: Beim Schneiden ist ein sauberer Schnitt gefragt, beim Schweißen ein sicherer Verbund mit möglichst geringem Wärmeeintrag.
Schneiden und Schweißen auf einer Plattform
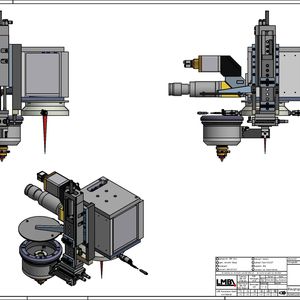
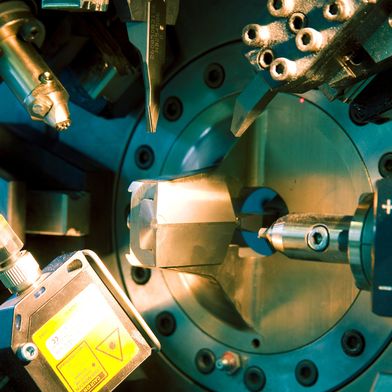
Üblicherweise übernehmen getrennte Anlagen das Schneiden und Schweißen. Das erfordert mehr Maschinen und kann den Materialfluss zwischen den Arbeitsschritten verlängern. Im abgeschlossenen ZIM-Projekt LasProBi hat LMB Automation deshalb mit dem Institut für Lasertechnik der RWTH Aachen und dem Prozesspartner endLS Laser & Zerspanungstechnik einen anderen Ansatz verfolgt: Beide Bearbeitungen sollten auf einem Maschinenaufbau und mit derselben Laserquelle und Scanneroptik möglich sein.Im Versuchsaufbau wird ein gepulster Laser mit einer mittleren Leistung von ein bis zwei Kilowatt eingesetzt. Die Optik bearbeitet ein Feld von 100 × 100 Millimetern. Als Laserquelle kommen laut Projektunterlagen Faser- oder Scheibenlaser infrage. Für Schneid- und Schweißbewegungen werden Vorschubgeschwindigkeiten von etwa fünf bis zehn Metern pro Minute genannt.Der Wechsel zwischen den Verfahren erfolgt über eine pneumatisch schwenkbare Schneiddüse, die unter die Scanneroptik gefahren wird. Beim Schneiden leitet ein Stickstoff-Gasstrahl das aufgeschmolzene Material aus dem Schnittspalt. Damit die Schmelze nach unten abfließen kann, besitzt die Werkstückaufnahme Schlitze entlang der Schneidkontur. Ein Schutzglas schirmt die Scanneroptik von Staub und Partikeln ab. Nach dem Schneiden schwenkt die Düse in eine abgedeckte Ruheposition zurück. Das Bearbeitungsfeld der Optik steht dann wieder für das Schweißen zur Verfügung.Der Maschinenaufbau bleibt also grundsätzlich gleich; angepasst werden vor allem Düse und Spanntechnik. Für das Schweißen kommen zusätzliche Spanner hinzu. Sie halten die zweite Platine nach dem Einlegen in der vorgesehenen Position. Für Konstrukteure ist das ein wichtiger Punkt: Die gemeinsame Plattform vereinfacht nicht automatisch die Vorrichtung. Sie muss beide Prozessschritte sicher unterstützen und zugleich den schnellen Wechsel der Werkstückaufnahme ermöglichen.
Die Schweißkontur muss exakt zur geprägten Geometrie ausgerichtet sein. Schon kleine Lageabweichungen können dazu führen, dass die Fügezone nicht dort verläuft, wo sie konstruktiv vorgesehen ist. Deshalb erfasst ein integriertes Bildverarbeitungssystem definierte Konturbereiche der Platine. Aus den erkannten Linien wird ein Referenz- beziehungsweise Justierpunkt ermittelt. Die Steuerung nutzt die gemessene Abweichung, um die Schweißkontur zur tatsächlichen Werkstücklage auszurichten.Damit wird die Positionierung nicht allein von einer idealen Einlegeposition abhängig. Das ist insbesondere bei wechselnden Plattengeometrien und kleinen Losgrößen relevant, wenn sich aufwendige, produktspezifische Anlagenkonzepte nur begrenzt rechnen. Die Kamera ersetzt dabei nicht die Spanntechnik: Sie korrigiert die erkannte Lageabweichung, während die Vorrichtung das Werkstück definiert aufnimmt und während der Bearbeitung fixiert.
Scanneroptik gleicht die Verweilzeit an Ecken aus
Eine besondere Herausforderung liegt in Ecken, Spitzen und kleinen Radien. Mechanische Servoachsen müssen vor einem Richtungswechsel abbremsen und anschließend wieder beschleunigen. Bei dünnem Edelstahl kann die geringere Bewegungsgeschwindigkeit dazu führen, dass der Laser lokal länger einwirkt. Die Energiedichte steigt – und im ungünstigen Fall brennt der Laser ein Loch in das Material.Eine einfache Reduzierung der Laserleistung löst das Problem nicht zwangsläufig. Wird die Leistung zu stark abgesenkt, kann das Schmelzbad instabil werden und die Schweißverbindung an Sicherheit verlieren. LasProBi begegnet dem mit einer automatischen Übergabe der Strahlführung: Während die Servoachsen abbremsen und ihre Richtung ändern, führt die Scanneroptik den Laserstrahl mit annähernd konstanter Geschwindigkeit weiter. Sobald die mechanischen Achsen wieder den erforderlichen Vorschub erreicht haben, übernehmen sie erneut die Bewegung.Ein spezielles Steuerungsmodul koordiniert diesen Wechsel. Für die Konstruktion bedeutet das, dass Scanneroptik und Maschinenachsen nicht unabhängig voneinander ausgelegt werden können. Bewegungsprofile, Laserprozess und Steuerungssoftware müssen zusammenarbeiten, damit die Bearbeitung auch an geometrisch anspruchsvollen Stellen gleichmäßig bleibt.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Durchgängige Prozessdaten für flexible Vorserien
Auch die Software verknüpft die Arbeitsschritte. Sie ordnet dem Schneidprogramm die anschließende Schweißung eindeutig zu und speichert relevante Prozessinformationen in einer Technologiedatenbank. Ein offener Postprozessor erlaubt, NC-Daten an Geometrie und Technologie anzupassen. Bildverarbeitung, Beschriftung, Protokollierung und Prüfdaten können in den Datenfluss eingebunden werden.Das im Projekt entwickelte Konzept kombiniert damit mehrere Funktionen: eine Laserquelle und Scanneroptik für zwei Prozesse, wechselbare Spanntechnik, kamerabasierte Lagekorrektur und eine abgestimmte Bewegungssteuerung. Sein Schwerpunkt liegt auf kleinen Losgrößen und Vorserien, bei denen häufig wechselnde Geometrien Flexibilität erfordern. Das abgeschlossene Projekt belegt ein Maschinenkonzept, nicht automatisch dessen Eignung für jede Serienfertigung. Für Anwender bleibt daher zu prüfen, wie sich Prozessfähigkeit, Taktzeit und Umrüstaufwand auf die jeweilige Bauteilfamilie übertragen lassen. (jup)