Surrende Relais, sattes Einrasten von Schaltern, das gleichmäßiges Summen von Elektromotoren: Geräusche prägen die Wahrnehmung einer Maschine oft bevor deren Leistung beurteilt wird. Klang ist längst ein eigenständiges Qualitätsmerkmal, das darüber entscheidet, ob ein Produkt hochwertig wirkt. Doch wie fließen akustische Aspekte in den Konstruktionsprozess ein?
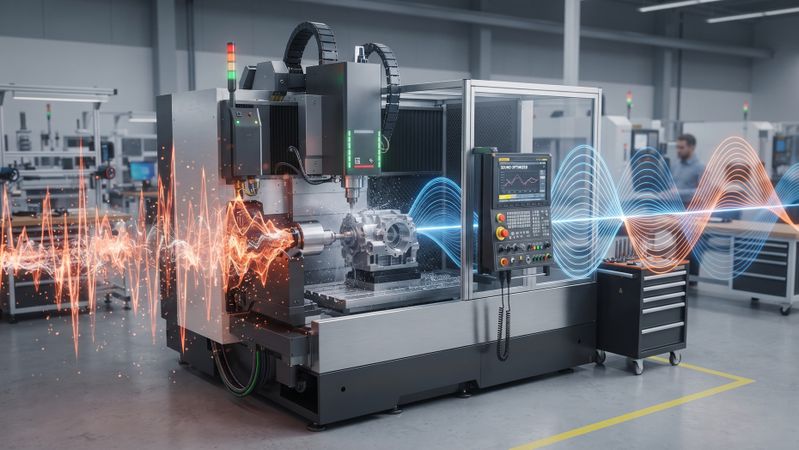
Im Maschinenbau spielt Sound-Design oder Akustikdesign mittlerweile eine entscheidende Rolle bei Themen wie Benutzerkomfort, Ergonomie, Produktqualität und Markenwahrnehmung.
(Bild: KI-generiert / Gemini)
Im Maschinenbau spielt Sound-Design oder Akustikdesign mittlerweile eine entscheidende Rolle, wobei es hier nicht allein um gesetzliche Anforderungen wie etwa dem Lärmschutz geht, sondern um Themen wie Benutzerkomfort, Ergonomie, Produktqualität und Markenwahrnehmung. Hinzu kommt, dass mit der zunehmenden Verbreitung von leiseren Elektroantrieben andere Geräuschquellen wie zum Beispiel Getriebe, Lüfter oder Lager stärker wahrgenommen werden als bisher. [1]
Das Lesen sie in diesem Artikel
Geräuschdesign ist mehr als Lärmschutz
Geräuschdesign als Wettbewerbsfaktor im Maschinenbau
Physikalische und konstruktive Ursachen für das Geräuschverhalten von Maschinen
Systematische Integration von Geräuschdesign in den Konstruktionsprozess
Konkrete Maßnahmen zur Reduzierung und Optimierung von Geräuschen
Die akustische Optimierung von Antrieben
Normen und Richtlinien bei der Bewertung und dem Design von Geräuschen
Normen und Richtlinien bei der Bewertung und dem Design von Geräuschen
Beispiele für die akustische Signatur von Maschinen
Ein entscheidender Wettbewerbsfaktor
Das Geräuschdesign entscheidet direkt über Produktakzeptanz, Preisbereitschaft, Reklamationsquote und Betriebskosten mit. Es wird daher zunehmend gezielt eingesetzt, um Maschinen leiser, hochwertiger und wirtschaftlich attraktiver zu machen. Dafür gibt es mehrere Gründe:
Lärm beeinträchtigt die Produktivität: Hohe Schallemissionen führen zu Konzentrationsverlust, Gesundheitsschäden und Einschränkungen der Produktionszeiten, was die Wettbewerbsfähigkeit von Maschinenherstellern und -anwendern einschränkt.
Leise Maschinen verkaufen sich besser: Praxisleitfäden für den Einkauf leiser Maschinen zeigen, dass Betreiber bewusst lärmarme Produkte nachfragen, weil sie Folgekosten durch Lärmschutzmaßnahmen und Arbeitsausfälle reduzieren.
Guter Sound ist ein Qualitätsmerkmal: Akustikdienstleister betonen, dass Lärm reduzierendes Konstruieren und ein produktspezifisches Sound-Design wesentliche Bestandteile moderner Produktentwicklung sind, die zu höheren Verkaufspreisen und weniger Reklamationen führen.
Akustik als Teil des Produktdesigns: Fachbeiträge zur Maschinenakustik fordern ein „Design-for-Acoustics“ bei dem akustische Eigenschaften von Anfang an mitentwickelt werden, um rechtliche Vorgaben zu erfüllen und gleichzeitig Markenbild und Bedienkomfort zu stärken.
Praxisbeispiel Elektromobilität – Sicherheit
Das Motorengeräusch überdeckt bei Verbrennerfahrzeugen sehr viele andere Töne. Dieser "Soundteppich" fällt bei E-Autos weg, sodass plötzlich das Abrollen der Reifen, der Wind, das Surren der Klimaanlage oder das Klicken von Relais hörbar sind. Ingenieure haben die Aufgabe, diese störenden Frequenzen gezielt zu dämpfen. In der EU (Verordnung Nr. 540/2014) müssen alle neu zugelassenen Elektro- und viele Hybridfahrzeuge seit dem 1. Juli 2021 mit einem AVAS (Acoustic Vehicle Alerting System) ausgerüstet sein. Das AVAS erzeugt automatisch zwischen Anfahren und etwa 20 km/h sowie beim Rückwärtsfahren ein künstliches Fahrgeräusch, wobei der Ton einem Verbrenner ähnlich sein muss und die Geschwindigkeit bzw. den Fahrzustand (Beschleunigen, Bremsen, konstante Fahrt) widerspiegeln soll. Die Lautstärke ist ebenfalls geregelt: mindestens 56 dB und höchstens 75 dB bei 20 km/h. [2]
Beispiele aus der Praxis belegen den wirtschaftlichem Nutzen:
Umformtechnik / Pressen: Untersuchungen zu Maschinenakustik beim Scherschneiden hochfester Bleche zeigen, dass Lärmminderung direkt die Produktivität erhöht, weil weniger Einschränkungen der Betriebszeiten nötig sind und auf teure Schallschutzkabinen verzichtet werden kann.
Fertigungsstätten in der Metallverarbeitung: Leitfäden zur Gestaltung lärmarmer Fertigungsstätten belegen, dass konstruktiv leise Maschinen die Gesamtkosten für Lärmschutz senken und die ergonomischen Bedingungen verbessern, was sich auf Arbeitgeberattraktivität und Effizienz auswirkt.
Allgemeiner Maschinen- und Anlagenbau: Akustikbüros berichten, dass lärmarmes Design und Sound-Design für Geräte und Anlagen gezielt eingesetzt werden, um „akustisch schlecht“ bewertete Produkte im Markt zu vermeiden – mit klaren Effekten auf Absatz und Reklamationsquote.
Produktentwicklung mit akustischen Kameras: Hersteller von Messsystemen zeigen anhand von Case Studies, dass das frühzeitige Identifizieren von Lärmquellen mit akustischen Kameras zu optimierten Konstruktionen führt, die Normanforderungen erfüllen und gleichzeitig ein angenehmes Betriebsgeräusch bieten. [3]
Welche Prinzipien bestimmen das Geräuschverhalten von Maschinen?
Das Geräuschverhalten von Maschinen wird im Kern durch Schwingungen von Bauteilen bestimmt, die als Körperschall entstehen und sich an Oberflächen in Luftschall umwandeln. Konstruktion, Werkstoffe und Geometrie legen dabei fest, welche Frequenzen angeregt werden, wie stark sie schwingen und wie viel davon als hörbarer Schall nach außen tritt [4].
Die physikalischen und konstruktiven Ursachen sowie der Einfluss von Werkstoffwahl und Geometrie [5]:
Aspekt
Kernaussage
Typische Ursachen/Einflussgrößen
Praxisrelevanz für Konstrukteure
Entstehung Körperschall
Geräusche entstehen zunächst als mechanische Schwingungen im Bauteil.
Unwuchten, Ausrichtfehler, Lagersteifigkeit, Getriebe- und Antriebskräfte
Bestimmung von Lagerung, Auswuchtung, Ausrichtung und Steifigkeit
Entstehung Luftschall
Körperschall wird an Oberflächen in Luftschall umgewandelt.
Optimierung von Gehäuseform, Rippenanordnung, Vermeidung großer, dünner Flächen
Wie Geräuschdesign in den Konstruktionsprozess integriert wird
Um eine systematische Integration von Geräuschdesign in den Konstruktionsprozess zu ermöglichen, sollten die akustischen Anforderungen von Anfang an als eigene Zielgrößen mitberücksichtigt und konstruktive Entscheidungen gezielt darauf ausgerichtet werden. Hierzu gehören methodische Schritte wie Schallentstehungsanalyse, akustikgerechtes Design („Design-for-Acoustics“) und eine psychoakustische Bewertung, statt eine spätere, rein „reaktive“ Lärmbekämpfung.
Zentrale Schritte zur Integration in den Konstruktionsprozess:
Frühe Zieldefinition: Akustische Zielgrößen (z. B. maximaler Schallleistungspegel, gewünschte Klangcharakteristik, psychoakustische Kennwerte wie Lautheit oder Rauigkeit) werden bereits im Lasten- und Pflichtenheft festgelegt und wie andere Funktionsanforderungen behandelt.
Systematische Schallentstehungsanalyse: Entlang der „Schallentstehungskette“ werden alle relevanten Anregungsquellen und Übertragungswege identifiziert (von Kräften in Lagerungen und Getrieben bis zu abstrahlenden Gehäusen), bewertet und konstruktiv berücksichtigt.
Akustikgerechtes Design („Design-for-Acoustics“): Maschinenakustik wird als integraler Bestandteil des Produktdesigns verstanden; Steifigkeit, Masseverteilung, Lagerkonzepte, Dämpfungselemente und Gehäusegestaltung werden so ausgelegt, dass Schallentstehung und -abstrahlung minimiert oder gezielt geformt werden können.
Iterative Bewertung mit Simulation und Messung: Numerische und experimentelle Methoden (Schwingungs- und Schallmessungen, Modalanalysen, psychoakustische Bewertung) begleiten den Entwicklungsprozess von der Konzeptphase bis zum Prototyp, sodass akustische Ziele nachvollziehbar abgesichert werden.
Überführung in Konstruktionsrichtlinien: Erkenntnisse werden in handhabbare Richtlinien („Lärmarm konstruieren“) und Checklisten übersetzt, damit auch maschinenakustisch weniger erfahrene Konstrukteure systematisch lärmarme Produkte entwickeln können. [6]
Welche Methoden in der Praxis sinnvoll sind
In der Praxis wird Geräuschdesign heute mit einem Methodenmix aus klassischen Akustikmessungen, numerischer Simulation (FEM/BEM, ggfs. SEA/EFEM) und NVH-Analysen (NVH: Noise/Vibration/Harshness) umgesetzt. Ergänzend kommen noch bildgebende Verfahren wie die Akustische Kamera und zunehmend KI-basierte Auswertungen hinzu. Jede Methode hat, von der frühen Konzeptphase bis zur Ursachenanalyse an Prototypen und Serienmaschinen, ihr optimales Einsatzfeld. [7]
Praxisorientiert Methoden für Geräuschdesign und Geräuschanalyse [8]:
Methode
Zweck in der Praxis
Typische Einsatzphase
Stärken
Grenzen / Hinweise
Pegel- und Frequenzanalyse
Grundlegende Bewertung von Lautstärke und Spektrum (Normnachweis, Vergleich Varianten)
Prototyp, Serienmaschine
Schnell, normnah, gut vergleichbar
Liefert wenig Info über Ursachen oder Schallquellen
Terz-/Schmalbandanalyse, Spektrogramm
Detaillierte Frequenzanalyse, Erkennen von Tönen, Resonanzen, Moden
Prototyp, Ursachenanalyse
Hohe Auflösung, gut zur Identifikation kritischer Frequenzen
Interpretation erfordert Erfahrung
Psychoakustische Bewertung
Bewertung von „Klangqualität“ (Lautheit, Rauigkeit, Schärfe, Tonhaltigkeit)
Prototyp, seriennahe Entwicklungsphase
Bildet menschliche Wahrnehmung besser ab als reine Pegel
Ergänzt aber ersetzt keine strukturelle Analyse
Akustische Kamera
Räumliche Lokalisierung von Schallquellen an komplexen Maschinen
Prototyp, Troubleshooting im Feld
Intuitiv, zeigt „wo es wirklich laut ist“
Investitionsaufwand, begrenzte Auflösung bei Tieffrequenzen
NVH-Messungen (Noise/Vibration/Harshness)
Kombinierte Analyse von Geräusch, Vibration und „Rauigkeit“ des Systems
Fahrzeug-/Antriebsentwicklung, Maschinen mit Bewegung
Gute Kopplung von Struktur- und Akustikverhalten
Typisch etwas aufwendiger in Planung und Auswertung
FEM-Vibroakustik
Simulation von Struktur- und ggfs. Luftschallfeldern, Eigenfrequenzen, Moden
Konzeptphase, Detailkonstruktion
Gut für Design-Varianten ohne Prototypen
Modellaufwand, sinnvoll vor allem für niedrige/mittlere Frequenzen
BEM-Akustik
Berechnung von Schallfeldern um komplexe Geometrien (Gehäuse, Maschinenräume)
Konzeptphase, Gehäusegestaltung
Geeignet zur Optimierung von Gehäusen und Abstrahlflächen
Eher für Außenakustik, Rechenaufwand je nach Modell
SEA / energiebasierte FE-Methoden
Abschätzung akustischer Energieverteilung in großen/komplexen Strukturen bei hohen Frequenzen
Vorentwicklung, Leichtbaustrukturen
Effizient bei komplexen Systemen im Hochfrequenzbereich
Gut für kontinuierliches Monitoring und Automatisierung
Braucht Trainingsdaten und klare Use Cases
So werden Zielgrößen wie Lautheit spezifiziert
Solche Zielgrößen lassen sich spezifizieren, indem sie als messbare psychoakustische Kennwerte mit klaren Normbezügen, Zielbereichen und Prüfbedingungen im Lasten /Pflichtenheft oder in einer Spezifikation verankert werden. Das geschieht in der Praxis über standardisierte Metriken (zum Beispiel DIN/ISO Normen für Lautheit, Schärfe, Tonhaltigkeit) und fest definierte Testprozeduren, die subjektive Wahrnehmung objektivierbar machen.
Spezifizierung von Lautheit:
Als psychoakustische Größe, die das subjektive Lautstärkeempfinden abbildet, ist die Lautheit durch Normen wie DIN 45631 und ISO 532 festgelegt.
In der Produktspezifikation lassen sich Zielgrößen z. B. als maximaler Lautheitswert (Sone) für definierte Betriebszustände und Messbedingungen definieren, statt nur über Schalldruckpegel.
Mess- und Auswertesoftware (z. B. Zwicker-Lautheit nach DIN 45631/DIN 45631/A1 oder ISO 532‑1) ermöglicht es, Lautheit aus Zeitsignalen zu berechnen und direkt mit physikalischen Größen wie dem Schalldruckpegel zu verknüpfen.
Spezifizierung von Klangqualität und psychoakustischen Kennwerten
Klangqualität wird üblicherweise über ein Set psychoakustischer Kennwerte beschrieben, etwa Lautheit, Schärfe, Rauigkeit, Schwankungsstärke, Tonhaltigkeit und ggf. Artikulationsindex.
Hersteller können diese Kennwerte als technische Ziele definieren, indem sie gewünschte Zielbereiche oder Maximalwerte für die jeweiligen Metriken in den Spezifikationen festschreiben und mit Hörversuchen verknüpfen.
Datenbanken und Studien zu psychoakustischen Maßen zeigen, welche Kombinationen von Lautheit, Schärfe, Rauigkeit und Tonalität als „angenehm“ oder als „Belästigung“ korrelieren und dienen als Referenz zur Festlegung realistischer Zielwerte.
Spezifizierung von Tonalität und tonalen Anteilen:
Tonalität beziehungsweise Tonhaltigkeit beschreibt, wie ausgeprägt tonale Bestandteile im Geräusch sind. Sie lässt sich über Metriken wie Ton-Rausch-Verhältnis, Prominenzverhältnis oder spezifische Tonalitätskennwerte nach ANSI‑Normen erfassen.
In der Praxis werden Grenzwerte für tonale Komponenten definiert, beispielsweise maximale Tonalitätskennwerte bei bestimmten Drehzahlen oder Betriebszuständen, um u.a. „pfeifende“ oder „heulende“ Geräusche zu begrenzen.
Spezifikationen kombinieren Tonalitätsgrenzen mit Lautheits‑ und Schärfevorgaben, um zu vermeiden, dass eine Maschine formal „leise“, aber subjektiv aufgrund starker Tonalität als unangenehm empfunden wird. [9]
Maßnahmen zum Reduzieren oder Optimieren von Geräuschen
In den meisten Fällen geht es im Maschinenbau um Geräuschreduktion. Die erste konkrete Maßnahme hierzu setzt am Ort des Geschehens an, also dort, wo der Schall entsteht, danach wird genauer die Schallabstrahlung und zuletzt die Schallausbreitung betrachtet. Am effektivsten sind konstruktive Schritte wie Entkopplung, Dämpfung und eine gezielt akustikgerechte Gehäusegestaltung, ergänzt durch Maßnahmen für eine einfache Wartung.
Die 6 wirksamsten konstruktiven Verfahren zur Geräuschreduktion und -optimierung:
Lärmminderung an der Quelle: Beseitigung von Unwuchten rotierender Teile, präzise Nachstellbarkeit von Lagern, Wahl lärmarmer Pumpen und Antriebe sowie konstruktive Optimierung von Mechanik, Hydraulik und Pneumatik.
Entkopplung und schwingungsisolierende Aufstellung: Maschinen auf Federn, Gummielementen oder anderen elastischen Lagern aufstellen, um Körperschallübertragung auf Fundament, Gestell und Gebäudestruktur zu minimieren.
Schalldämmung durch Kapselung: Gezielte Einhausungen von lauten Aggregaten, mit luftschalldämmenden Wandaufbauten und geschlossenen Kapseln, um Luftschall im Inneren zu halten.
Schalldämpfung durch Materialien: Einsatz poröser und nachgiebiger Materialien (etwa Glaswolle, Mineralfaserplatten, elastische Platten, Sandwichaufbauten) auf großen Blechflächen und Gehäusen zur Absorption von Schallenergie.
Raumakustische Maßnahmen: Schallschutzkabinen, Trennwände, Vorhänge und schallabsorbierende Decken/Wände, um die Schallausbreitung zum Arbeitsplatz zu begrenzen und Reflexionen zu reduzieren.
Wartungsfreundliche Konstruktion: einfache Möglichkeiten für die regelmäßige Wartung und Instandhaltung, um die Schallemission über die Lebensdauer möglichst konstant niedrig zu halten. [10]
Wie lassen sich Antriebssysteme akustisch optimieren?
Antriebe gehören wohl mit zu den häufigsten Geräuschquellen in Maschinen, Anlagen und Fahrzeugen. Entsprechende Antriebssysteme lassen sich aber akustisch optimieren, indem sowohl die entstehenden Anregungen (etwa Magnetkräfte, Drehmomentwelligkeit, Verzahnungskräfte) als auch die strukturelle Schallabstrahlung von Maschine, Getriebe und Peripherie gezielt reduziert beziehungsweise gestaltet werden. In der Praxis werden dafür Regelung, Magnetkreis, Getriebeauslegung, Lagerung sowie aktive und passive Schallschutzmaßnahmen kombiniert. [11]
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Wichtige Ansätze zur akustischen Optimierung von Antriebssystemen [12]:
Ansatz
Ziel / Wirkung
Typische Maßnahmen
Praxisbezug im Maschinen‑ und Fahrzeugbau
Ganzheitliche Systembetrachtung
Akustik entlang des gesamten Antriebspfads verstehen und optimieren
Gemeinsame Analyse von Regelung, Inverter, E‑Maschine, Getriebe und Lagerung
Verhindert „Verschiebung“ von Problemen, ermöglicht abgestimmte Optimierung.
Erlaubt massen- und bauraumneutrale Detailoptimierung an kritischen Bereichen.
Aktive und passive Schallreduktion
Ergänzende Reduktion der verbleibenden Geräusche
Passive: Kapselungen, Dämpfung, Lagerentkopplung; aktiv: Active Noise Control, aktiver Gegenlärm
Kombiniert bei Verbrennern und elektrischen Achsen; sinnvoll, wenn Quellen nur begrenzt änderbar sind.
Spezifische Lösungen für E‑Achsen / Radnabenantriebe
Anpassung an besondere Anregungs- und Abstrahlmechanismen elektrischer Achsen
Untersuchung kompletter Übertragungswege, Optimierung von Lagerung, Gehäusen, Kühlkonzepten
Relevant für E‑Mobilität, aber übertragbar auf elektrische Antriebe im Maschinenbau.
Die Rolle von Faktoren wie Toleranzen, Fertigungsqualität und Montage
Solche Faktoren spielen für das Geräuschverhalten eine besonders wichtige Rolle, denn sie bestimmen unmittelbar, wie ruhig Lager, Getriebe sowie Wellen laufen und ob theoretisch „leise“ Konstruktionen in der Praxis tatsächlich leise sind. Ungünstige Toleranzketten, Streuungen in der Fertigung und fehlerhafte Montage führen zu Unwuchten, Verspannungen und zusätzlichem Spiel, die sich als erhöhte Geräusche und Vibrationen bemerkbar machen.
Toleranzen:
Technische Toleranzen definieren zulässige Maßabweichungen, die sicherstellen, dass Bauteile passgenau, funktionsfähig und austauschbar bleiben.
Zu weite Toleranzen können bei Passungen, Verzahnungen oder Lagerungen zu erhöhtem Spiel, ungleichmäßiger Kraftübertragung und damit zu Klapper-, Schlag- und Laufgeräuschen führen.
Eine durchdachte Toleranzanalyse berücksichtigt neben der Funktion auch akustische Zielgrößen, sodass kritische Maße (z. B. Zahnflanken, Lagersitze, Gehäuseverzüge) enger toleriert werden, um Laufunruhe und Geräuschpegel zu begrenzen.
Fertigungsqualität:
Fertigungsqualität entscheidet darüber, ob die geplanten Toleranzen und Oberflächenqualitäten tatsächlich erreicht werden; Abweichungen erzeugen Unrundheiten, Rauigkeiten und Formfehler, die Schwingungen und Geräusche begünstigen.
Serienfertigung mit stabilen Prozessen und geeigneter Prozessüberwachung reduziert Streuung und vermeidet akustisch „ausreißende“ Exemplare (etwa einzelne stark brummende oder klappernde Aggregate).
Oberflächenqualität und Formgenauigkeit an funktionalen Flächen (Zahnflanken, Lagerbahnen, Dichtflächen) beeinflussen sowohl Reibung als auch kontaktinduzierte Anregungen und damit das Geräuschverhalten.
Montage:
Montagefehler – etwa Schiefstellungen, Verspannungen, falsche Vorspannungen oder ungleichmäßig angezogene Schrauben – können konstruktiv „ruhige“ Systeme akustisch deutlich verschlechtern.
Praktische Beispiele sind falsch eingestellte Lager, nicht ausgerichtete Wellen oder verzogene Gehäuse, die zu erhöhten Schwingungen, Laufgeräuschen und frühzeitigem Verschleiß führen.
Ein durchdachtes Toleranz‑ und Montagekonzept mit Justierelementen, Führungsstiften und klar definierten Montagefolgen hilft, akustisch kritische Einbauzustände zu vermeiden. [13]
Diese Normen und Richtlinien sind relevant
Vor allem die EG-Maschinenrichtlinie, die Outdoor-Richtlinie, verschiedene DIN EN ISO Basisnormen zur Geräuschemission sowie maschinenspezifische Sicherheitsnormen werden für die Bewertung und das Design von Geräuschen im Maschinenbau herangezogen. [14]
Das sind die wichtigsten Normen und Richtlinien [15]:
Norm / Richtlinie
Inhalt / Zweck
Typische Anwendung im Maschinenbau
EG‑Maschinenrichtlinie 2006/42/EG. (wird ab 20.01.27 durch (EU) 2023/1230 abgelöst)
Sicherheitsrichtlinie für Maschinen; fordert „so gering wie möglich“ gehaltene Geräuschemission und verpflichtende Emissionsangaben (Emissions-Schalldruckpegel, Schallleistungspegel) in Unterlagen.
Basis für Sicherheits- und Geräuschanforderungen aller Maschinen; Basis für CE-Kennzeichnung und Geräuschemissionsangaben.
Outdoor-Richtlinie 2000/14/EG
Richtlinie über umweltbelastende Geräuschemissionen von im Freien verwendeten Geräten/Maschinen; regelt Kennzeichnung mit garantiertem Schallleistungspegel und teils Grenzwerte.
Für Baumaschinen, Gartengeräte etc.; Schallleistungspegel auf Typenschild, Vergleich und Auswahl „leiser“ Produkte.
DIN EN ISO 3740-Reihe
Normenreihe zur Bestimmung des Schallleistungspegels aus Schalldruckmessungen; unterschiedliche Genauigkeitsgrade und Messumgebungen.
Messung und Angabe des Schallleistungspegels von Maschinen zur Emissionsbewertung und Produktvergleich.
DIN EN ISO 9614-1 bis -3
Schallintensitätsmessverfahren zur Bestimmung der Schallleistung, insbesondere bei komplexen Maschinen und ungünstigen Messumgebungen.
Einsatz bei großen oder komplexen Maschinen, wenn klassische Schalldruckverfahren nicht ausreichen.
DIN EN ISO 11200-Reihe
Verfahren zur Bestimmung des Emissions-Schalldruckpegels am Arbeitsplatz von Maschinen.
Ermittlung des Emissions-Schalldruckpegels für Arbeitsplatzinformationen in Betriebsanleitungen und Gefährdungsbeurteilungen.
DIN EN ISO 4871
Grundnorm für Geräuschemissionsangaben von Maschinen und deren Nachprüfung; regelt z. B. Zwei-Zahlen-Angabe (Messwert plus Unsicherheit).
Standardisierte Darstellung von Geräuschemissionskennwerten in Datenblättern und Handbüchern.
EN ISO 11688-1/-2
Richtlinien für die Entwicklung leiser Maschinen; beschreibt Vorgehen entlang der Schallentstehungskette von Anregung bis Abstrahlung.
Konstruktive Planung lärmarmer Maschinen („Design-for-Acoustics“) schon in frühen Entwicklungsphasen.
Nationale Regelwerke
Lärm- und Vibrations-Arbeitsschutzverordnung, ASR A3.7 „Lärm“, DGUV‑Informationen (z. B. 209‑023 „Lärm am Arbeitsplatz“).
Bewertung der Lärmbelastung am Arbeitsplatz, Ableitung von Schutz‑ und Minderungsmaßnahmen auf Betreiberseite.
Beispiele für die neue akustische Signatur von Maschinen und Anlagen
Geräuschdesign im Maschinenbau wird nicht nur eingesetzt, um Maschinen gemäß Verordnungen und Richtlinien leiser zu machen, sondern vor allem, um das akustische Verhalten gezielt „wertiger“, informativer oder weniger störend zu gestalten. In Praxisprojekten wurden dazu Klangcharakter, Strukturresonanzen und Funktionsgeräusche bewusst optimiert, sodass Maschinen „ruhiger“, präziser oder transparenter wirken, ohne zwangsläufig tatsächlich leiser zu sein.
Hier einige konkrete Beispiele:
Akustikgerechtes Design statt reiner Lärmbekämpfung: Fachbeiträge zur Maschinenakustik beschreiben, wie durch gezielte Beeinflussung von Eigenfrequenzen, Moden und Abstrahlflächen das Geräusch einer Maschine „geordnet“ und tonal weniger aufdringlich gestaltet wurde, sodass sie trotz ähnlichem Pegel im Betrieb subjektiv deutlich angenehmer wirkt.
Akustische Gestaltung von Produkten: Ein BAuA‑Leitfaden zeigt Beispiele, in denen Funktionsgeräusche so gestaltet wurden, dass Bediener Zustände wie „bereit“, „Störung“ oder „Programmende“ klar akustisch erkennen, während störende, nicht-informative Geräusche reduziert und durch bewusst gestaltete Signale ersetzt wurden.
Werkzeugmaschinen und Stanzautomaten: Projekte zur Maschinenakustik im Bereich Umformtechnik dokumentieren, wie der Klang beim Schneiden hochfester Bleche systematisch analysiert und durch primäre konstruktive Maßnahmen so beeinflusst wurde, dass das Geräusch „knackig“ und kontrolliert statt metallisch scheppernd wahrgenommen wird.
Design-for-Acoustics in Fertigungsstätten: Untersuchungen zu lärmarmer Fertigungsumgebung zeigen, wie die Kombination aus akustikgerechter Maschinenkonstruktion und bewusster Raumgestaltung zu einem akustisch „übersichtlichen“ Klangbild führt, in dem wichtige Maschinengeräusche klar wahrnehmbar bleiben, während zufällig verursachte Geräusche reduziert werden.
Rückmeldung von Bedienelementen: Akustisches Feedback ist entscheidend für die sichere Bedienbarkeit von Produkten. Das Klicken eines Schalters, das Einrasten eines Drehreglers oder der Tastenanschlag einer Computertastatur signalisieren dem Gehirn: Die Aktion war erfolgreich. Wenn ein Touchscreen oder ein „Soft-Touch“-Button kein physisches Geräusch mehr verursacht, bauen Konstrukteure oft künstliche Klicksounds oder haptische Vibrationen ein, um diesen Verlust auszugleichen. [16]